ثمانية أخطاء شائعة في تشغيل آلة صنع القوالب وكيفية تجنبها
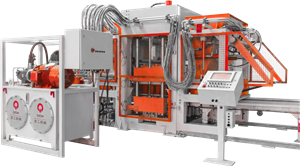
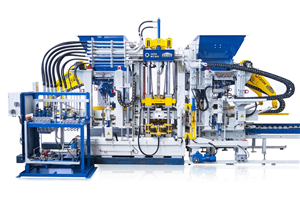
حديثآلة صنع القوالبصُممت هذه الآلات لتقديم إنتاج متكرر، لكن أداء المعدات ليس سوى جزء من المعادلة. فطريقة تشغيل الآلة وصيانتها ودمجها في عملية الإنتاج الأوسع نطاقًا يمكن أن يكون لها تأثير بالغ الأهمية على جودة المنتج وكفاءة التشغيل.
بالنسبة للمصنعين الذين ينتجون كتل الخرسانة، أو كتل الرصف، أو الكتل المجوفة، أو غيرها من منتجات الخرسانة مسبقة الصب، فإن أخطاء التشغيل التي تبدو بسيطة يمكن أن تؤدي تدريجياً إلى جودة منتج غير متسقة، واستهلاك أعلى للمواد، ووقت توقف غير مخطط له، وتآكل مبكر للمكونات.
لذا فإن التحدي لا يكمن ببساطة في معرفة كيفية تشغيلآلة تصنيع قوالب الخرسانة. يتعلق الأمر بفهم ممارسات التشغيل التي يمكن أن تقوض أداء الإنتاج - وكيفية منع هذه المشاكل قبل أن تؤثر على خط الإنتاج.
إليكم ثمانية أخطاء شائعة يجدر تجنبها.
1. التعامل مع المواد الخام كثابت
تعتمد منتجات الخرسانة بشكل كبير على تجانس المواد الخام المستخدمة في الخلطة. ومع ذلك، فإن رطوبة الركام، وتوزيع حجم الجسيمات، وخصائص الأسمنت، وخصائص المواد التكميلية يمكن أن تتغير بمرور الوقت.
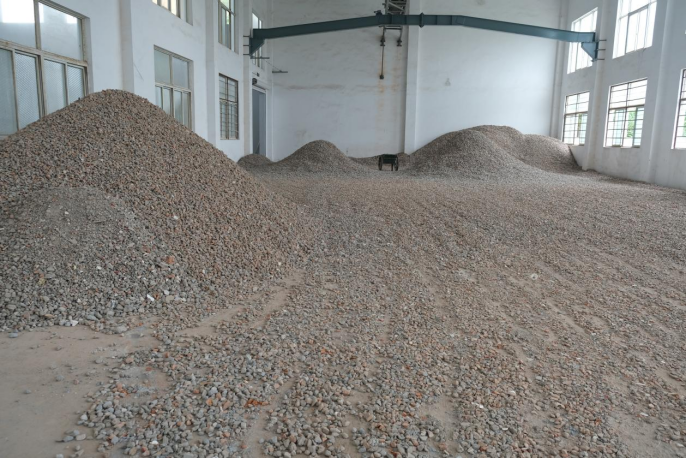
عندما يستمر المشغلون في استخدام نفس معايير الخلط على الرغم من التغيرات في ظروف المواد، يمكن أن تشمل النتائج اختلافات في قابلية التشغيل، وسلوك التعبئة، والضغط، وكثافة المنتج، وقوة الكتلة النهائية.
يُعد هذا الأمر بالغ الأهمية بشكل خاص للمصنعين الذين يستخدمون مواد ركام محلية المصدر أو مواد معاد تدويرها، حيث قد تتقلب خصائص المواد بشكل أكبر.
نهج أفضل
بدلاً من التعامل مع المزيج كصيغة ثابتة، ينبغي على فرق الإنتاج ما يلي:
* مراقبة رطوبة الركام وتصنيفه بانتظام.
* الحفاظ على ظروف تخزين المواد الخام ثابتة.
* اضبط المزيج عند تغير خصائص المواد.
* سجل معايير الإنتاج ونتائج المنتج.
* وضع إجراءات فحص جودة موحدة قبل وأثناء الإنتاج.
مستقرعملية إنتاج الكتل يبدأ الأمر بإدارة مستقرة للمواد. حتى أكثر آلات تصنيع القوالب الأوتوماتيكية تطوراً لا يمكنها التعويض تماماً عن التغيرات غير المنضبطة في المواد المدخلة.
2. استخدام نفس إعدادات الاهتزاز لكل منتج
يُعدّ الاهتزاز أحد أهم المراحل في إنتاج قوالب الخرسانة. فهو يساعد على توزيع خليط الخرسانة داخل القالب ويساهم في كثافة المنتج النهائي وسلامته الهيكلية.
ومع ذلك، فإن زيادة الاهتزاز لا تعني بالضرورة تحسين عملية الرص.
قد يُساهم الاهتزاز المفرط في انفصال المواد، بينما قد يُؤدي الاهتزاز غير الكافي إلى فراغات داخلية أو إنتاج كتل ذات كثافة غير متجانسة. كما قد تتطلب المنتجات المختلفة وتصاميم الخلطات ومجموعات الركام معايير اهتزاز مختلفة.
ما الذي ينبغي على المشغلين مراعاته؟
بدلاً من الاعتماد على إعداد اهتزاز واحد، ينبغي على فرق الإنتاج تقييم ما يلي:
* تردد الاهتزاز
* مدة الاهتزاز
* خصائص المواد
* هندسة المنتج
* الكثافة المستهدفة
* تكوين القالب
حديثآلات تصنيع قوالب الخرسانةيمكن استخدام أنظمة التحكم القابلة للبرمجة لإدارة معايير الإنتاج بشكل أكثر اتساقًا. وهذا يسمح للمشغلين بوضع وصفات إنتاج قابلة للتكرار بدلاً من إجراء تعديلات يدوية متكررة خلال كل دورة إنتاج.
لا يقتصر الهدف على زيادة شدة الاهتزاز فحسب، بل يهدف إلى تحقيق المزيج الأمثل من الاهتزاز والضغط للمنتج المراد تصنيعه.
3. استمرار الإنتاج عند عدم استقرار الأداء الهيدروليكي
تلعب الأنظمة الهيدروليكية دورًا حاسمًا في العديد من آلات تصنيع القوالب الأوتوماتيكية. فهي تشارك في وظائف مثل تحريك القوالب، والضغط، وتحديد المواقع، والتشغيل المنسق للآلة.
قد تبدو التغييرات الطفيفة في الأداء الهيدروليكي غير ضارة في البداية. ومع ذلك، فإن تقلبات الضغط، وتأخر الحركة، والضوضاء غير المعتادة، وتسرب الزيت، أو الاستجابة غير المتسقة، يمكن أن تكون مؤشرات مبكرة على وجود مشكلة متنامية.
إن استمرار الإنتاج دون التحقق من هذه الأعراض يمكن أن يزيد من تآكل المكونات ويؤدي في النهاية إلى توقف غير متوقع.
ممارسة تشغيلية أفضل
ينبغي على المشغلين الانتباه إلى التغييرات في:
* الضغط الهيدروليكي
حركة الأسطوانة
* وقت الاستجابة
* درجة حرارة الزيت
* حالة الزيت الهيدروليكي
* تسرب حول المكونات الهيدروليكية
تعتبر عمليات الفحص الوقائي أكثر فعالية بشكل عام من انتظار حدوث عطل هيدروليكي لإيقاف خط الإنتاج.
لإنتاجية عالية مصنعي آلات تصنيع البلوك ومصانع منتجات الخرسانةإن الحفاظ على الاستقرار الهيدروليكي أمر بالغ الأهمية، لأن حتى الانقطاعات القصيرة يمكن أن تؤثر على عمليات المناولة اللاحقة، والتعبئة على المنصات، والمعالجة، وجدولة الإنتاج بشكل عام.
4. إجراء الكثير من التعديلات اليدوية أثناء الإنتاج
المشغلون ذوو الخبرة ذوو قيمة، لكن الاعتماد بشكل كبير على التقدير الفردي يمكن أن يجعل من الصعب توحيد نتائج الإنتاج.
إذا قام المشغلون بتغيير معلمات الآلة بشكل متكرر بناءً على خبرتهم الشخصية، فقد ينتج عن نوبتين نتائج مختلفة بشكل ملحوظ حتى عند استخدام نفس المواد الخام ومواصفات المنتج.
يصبح هذا الأمر أكثر صعوبة في الإدارة مع زيادة أحجام الإنتاج أو عمل العديد من المشغلين عبر نوبات عمل مختلفة.
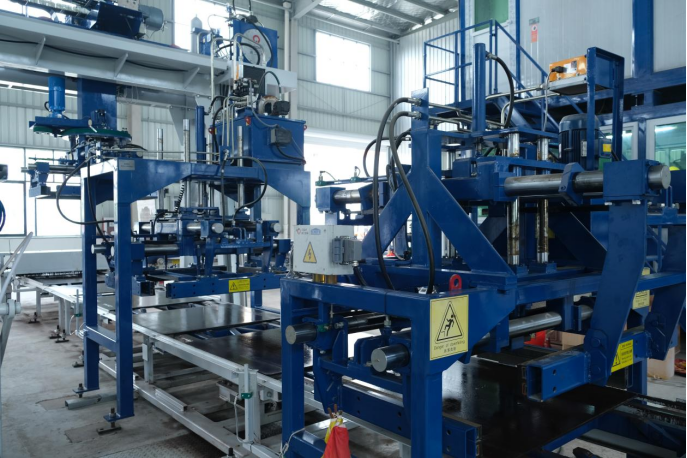
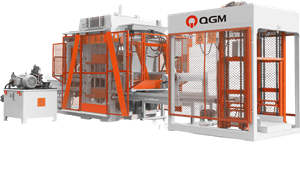
△ آلات تصنيع قوالب الخرسانة QGM في مشاريع إنتاج قوالب الخرسانة العالمية
الانتقال نحو الإنتاج الخاضع للرقابة
يمكن للأتمتة أن تقلل من هذا التباين من خلال السماح بتخزين معايير الإنتاج الرئيسية ومراقبتها وتعديلها من خلال نظام تحكم مركزي.
بحسب تكوينآلة تصنيع القوالب الأوتوماتيكيةيمكن للمشغلين إدارة وظائف مثل:
* وصفات الإنتاج
دورات الآلة
* معلمات الاهتزاز
* تغذية المواد
* عملية القالب
* حالة الإنتاج
* معلومات الإنذار
وبالتالي، يتحول دور المشغل من تصحيح الآلة باستمرار إلى مراقبة العملية والاستجابة عندما تخرج الظروف عن المعايير المحددة.
يدعم هذا النهج إنتاجًا أكثر قابلية للتكرار مع تقليل تدخل المشغل غير الضروري.
5. الانتظار لفترة طويلة جدًا قبل استبدال قالب تالف
يحدد القالب شكل وأبعاد المنتج الخرساني النهائي. ولذلك، فإن حالته تؤثر بشكل مباشر على مظهر المنتج ودقة أبعاده واتساق الإنتاج.
قد يتسبب القالب البالي تدريجياً في مشاكل يسهل التغاضي عنها في البداية. قد تصبح الحواف أقل وضوحاً، وقد تتغير الأبعاد، وقد يصبح إخراج المنتج أقل اتساقاً.
قد يؤدي تركيب القالب بشكل غير صحيح إلى مشكلة أخرى. فحتى القالب المصنّع جيداً لا يمكنه تقديم نتائج دقيقة إذا تم وضعه في غير موضعه أو لم يكن محاذاته صحيحة.
ما الذي يجب على فريق الإنتاج التحقق منه
قبل وأثناء الإنتاج، يجب على المشغلين فحص ما يلي:
* آثار العفن
* محاذاة القالب
* حالة إغلاق القالب
أبعاد المنتج
* جودة السطح
* سهولة طرح المنتج
ينبغي أن يتوافق اختيار القالب أيضاً مع المنتج الذي يتم تصنيعه وظروف تشغيل خط الإنتاج.
للنباتات التي تنتج أنواعًا متعددة منكتل خرسانية وبلاط رصفيمكن لبرنامج فعال لإدارة العفن أن يساعد في تقليل مشاكل تغيير الإنتاج مع الحفاظ على جودة المنتج المتسقة.
6. التركيز على إنتاجية الآلة مع إهمال الصيانة
إن خط الإنتاج الذي يعمل باستمرار ليس بالضرورة خط إنتاج يعمل بكفاءة.
عندما يتم تأجيل الصيانة بسبب ارتفاع الطلب على الإنتاج، قد تتطور المشكلات البسيطة إلى مشاكل ميكانيكية أو كهربائية أكبر. ومع مرور الوقت، قد يؤثر ذلك على جاهزية الآلات، وجودة المنتج، وتكاليف التشغيل.
قد تشمل علامات التحذير النموذجية ما يلي:
* اهتزاز أو ضوضاء غير عادية
* استجابة أبطأ للجهاز
* زيادة أوقات الدورة
* تسرب هيدروليكي
* مكونات مفكوكة أو بالية
* جودة المنتج غير منتظمة
* تنبيهات أكثر تكرارًا
ينبغي أن تكون الصيانة جزءًا من تخطيط الإنتاج
ينبغي أن يغطي برنامج الصيانة العملي أنظمة التشغيل الرئيسية لـآلة صنع القوالب، مشتمل:
* مكونات الاهتزاز
* الأنظمة الهيدروليكية
* الأنظمة الكهربائية وأنظمة التحكم
* معدات تغذية المواد
* القوالب والمكونات المتعلقة بالقوالب
* السيور الناقلة ومعدات المناولة
* نقاط التشحيم
أجهزة السلامة
تُعد الصيانة الوقائية جزءًا من إدارة الإنتاج. فمن خلال تحديد التآكل قبل أن يتسبب في حدوث عطل، يمكن للمصنعين التحكم بشكل أفضل في وقت التوقف عن العمل وإطالة عمر خدمة المكونات الحيوية.
7. التعامل مع العلاج كأمر ثانوي
إن تشكيل الكتلة ليس سوى مرحلة واحدة من مراحل تصنيع المنتجات الخرسانية.
بعد فك القوالب، يجب أن تكتسب المنتجات القوة والثبات المطلوبين من خلال عملية معالجة مناسبة. إذا كانت ظروف المعالجة غير متسقة، فقد لا تنعكس الجودة التي تم تحقيقها أثناء التشكيل على الأداء المتوقع للمنتج النهائي.
يمكن أن تؤثر عوامل مثل درجة الحرارة والرطوبة ومدة المعالجة وتدفق الهواء وظروف تكديس المنتج على عملية المعالجة.
لماذا يُعدّ التمليح جزءًا من استراتيجية الإنتاج؟
تصميم جيدخط إنتاج قوالب الخرسانةينبغي اعتبار التشكيل والمعالجة والتجفيف والتخزين مراحل مترابطة بدلاً من عمليات مستقلة.
ينبغي على المصنّعين وضع إجراءات المعالجة وفقًا لما يلي:
* نوع المنتج
* تصميم الخلطة الخرسانية
* الظروف البيئية المحلية
* القوة المطلوبة
* مجلد الإنتاج
* تكوين معدات المعالجة والمرافق
بالنسبة للمصانع التي تعمل في مناخات حارة أو باردة أو رطبة أو شديدة التقلب، يصبح التحكم في بيئة المعالجة أمراً بالغ الأهمية.
الهدف واضح ومباشر: ضمان أن الكتل الخارجة من خط الإنتاج تلبي باستمرار معايير الأداء المطلوبة - وليس فقط أن تبدو صحيحة مباشرة بعد التشكيل.
8. إدارة الآلات الفردية بدلاً من خط الإنتاج بأكمله
من أكثر المشكلات التشغيلية التي يتم تجاهلها التركيز المفرط على قطع المعدات الفردية.
إن مصنع إنتاج قوالب الخرسانة ليس مجرد مجموعة من الآلات المنفصلة. فعملية خلط المواد الخام تؤثر على عملية الخلط، والخلط يؤثر على التغذية، والتغذية تؤثر على التعبئة، والتعبئة والاهتزاز يؤثران على عملية الرص، وفك القوالب يؤثر على المناولة، والمناولة تؤثر على المعالجة والتكديس.
لذا، قد تظهر مشكلة في مرحلة ما كمشكلة في مرحلة أخرى. على سبيل المثال، قد لا يكون عدم تجانس كثافة الكتلة ناتجًا بالضرورة عن نظام الاهتزاز، بل قد يكون مرتبطًا برطوبة المواد، أو تجانس التغذية، أو ملء القالب، أو تصميم الخلطة.
فكّر من منظور عملية الإنتاج الكاملة
يتمثل النهج الأكثر فعالية في مراقبة العلاقة بين:مواد خام→التجهيز والخلط→تغذية→صب→اهتزاز→إزالة العفن→التعامل→المعالجة→التكديس
هذا النهج الموجه نحو الأنظمة يجعل من السهل تحديد المصدر الفعلي لمشاكل الإنتاج بدلاً من تعديل المعلمة الخاطئة بشكل متكرر.
كما أنه يوفر أساسًا أقوى لتحسين الأداء العامكفاءة إنتاج الكتل، واتساق المنتج، واستخدام المعدات.
من تشغيل الآلات إلى الأداء الإنتاجي الكلي
تشغيلآلة صنع القوالبإن الفعالية تتجاوز مجرد اتباع إجراءات بدء التشغيل أو الاستجابة للإنذارات.
تتحقق أفضل نتائج الإنتاج من خلال التحكم في التباين طوال عملية التصنيع بأكملها.
وهذا يعني الحفاظ على ثبات المواد الخام، واختيار معايير الآلة المناسبة، ومراقبة الأداء الهيدروليكي والاهتزازي، وإدارة القوالب بشكل صحيح، واتباع إجراءات الصيانة الوقائية، وضمان تزامن عمليات المعالجة ومعالجة المواد مع عمليات التشكيل.
مع تزايد أتمتة صناعة القوالب، يمكن لأنظمة التحكم الرقمية وأنظمة الإنتاج الذكية أن تقلل الاعتماد على التدخل اليدوي. لا تكمن قيمة هذه التقنيات في إضافة الأتمتة إلى الآلة فحسب، بل في جعل الإنتاج أكثر قابلية للقياس والتكرار والإدارة.
هنا تبرز أهمية حلول المعدات الحديثة. تركز شركة QGM على الجمع بين التحكم الآلي، ومراقبة الإنتاج، والتشكيل الدقيق، وحلول المعدات المتكاملة لمساعدة مصنعي منتجات الخرسانة على إدارة الإنتاج بكفاءة أعلى.
الهدف النهائي ليس جعل المشغلين يعملون بجهد أكبر، بل هو خلق بيئة إنتاجية تعمل فيها الآلة والمواد والأفراد والعمليات اللاحقة معًا.
عندما يتم التحكم في متغيرات الإنتاج من مصدرها، يمكن للمصنعين تقليل العيوب التي يمكن تجنبها، وتحسين توافر المعدات، وتحسين استهلاك المواد، وبناء عملية تصنيع أكثر قابلية للتنبؤ.
للشركات التي تستثمر فيآلة تصنيع القوالب الأوتوماتيكية، وغالبًا ما يكون هذا المنظور الأوسع أكثر قيمة من التركيز على مخرجات الآلة وحدها.
لا يُعرَّف خط الإنتاج عالي الأداء بمكون واحد مثير للإعجاب، بل يُعرَّف بمدى موثوقية أداء النظام بأكمله - يومًا بعد يوم، ودورة إنتاج تلو الأخرى.
التعليمات
1. ما هي أكثر المشاكل شيوعاً الناتجة عن التشغيل غير السليم لآلة تصنيع الكتل؟
تشمل المشاكل الشائعة عدم اتساق كثافة الكتل، واختلافات الأبعاد، وعيوب السطح، وعدم استقرار دورات الإنتاج، والاستهلاك المفرط للمواد، والتآكل المبكر للمكونات، والتوقفات غير المخطط لها. ويرتبط العديد من هذه المشاكل باختلاف المواد الخام، أو إعدادات الماكينة غير الصحيحة، أو سوء الصيانة، أو عدم اتساق إجراءات التشغيل.
2. كيف يؤثر الاهتزاز على جودة كتل الخرسانة؟
تساعد الاهتزازات على توزيع وضغط خليط الخرسانة داخل القالب. قد يؤدي عدم كفاية الاهتزاز إلى عدم كفاية الضغط وظهور فراغات داخلية، بينما قد تساهم الاهتزازات المفرطة أو غير المناسبة في انفصال مكونات الخرسانة. لذا، ينبغي اختيار معايير الاهتزاز المناسبة وفقًا للمنتج وتصميم الخلطة وتكوين الماكينة.
3. ما هو معدل الصيانة المطلوب لآلة صنع القوالب؟
يعتمد تواتر الصيانة على تصميم الآلة، وساعات الإنتاج، وبيئة التشغيل، وتوصيات الشركة المصنعة. وتشمل الصيانة الشاملة عادةً عمليات الفحص اليومية، والتشحيم الروتيني، والفحص الدوري للمكونات، والصيانة الوقائية المجدولة.صيانة آلة البلوك برنامج.
4. لماذا تعتبر حالة القالب مهمة في إنتاج القوالب؟
يؤثر القالب بشكل مباشر على أبعاد المنتج وشكله وتشطيب سطحه وسهولة فصله. وقد تؤدي القوالب البالية أو التالفة أو المركبة بشكل غير صحيح إلى عدم اتساق الأبعاد وعيوب في المنتج. لذا، يُعد فحص القوالب بانتظام واستبدالها في الوقت المناسب أمرًا بالغ الأهمية للحفاظ على إنتاج متسق لكتل الخرسانة.
5. كيف يمكن للمصنعين تحسين كفاءة آلة تصنيع القوالب الأوتوماتيكية؟
يمكن تحسين الكفاءة من خلال الحفاظ على ثبات المواد الخام، وتحسين معايير الإنتاج، وتقليل التدخل اليدوي غير الضروري، واتباع إجراءات الصيانة الوقائية، وتقليل وقت التغيير والتوقف، وتنسيق عمليات التشكيل والمناولة والمعالجة كعملية إنتاج متكاملة واحدة.